激光切割专用空压机
切割头在喷嘴处需要 13 至 16 bar,所以机器选 20 至 30 bar 的。90 至 250 kW。
技术参数
- 容积流量(FAD)
- 8.5 – 25 m³/min (300 – 883 cfm)
- 工作压力
- 20 – 30 bar g
- 电机功率
- 90 – 250 kW
- 重量
- 2,750 – 4,500 kg
概述
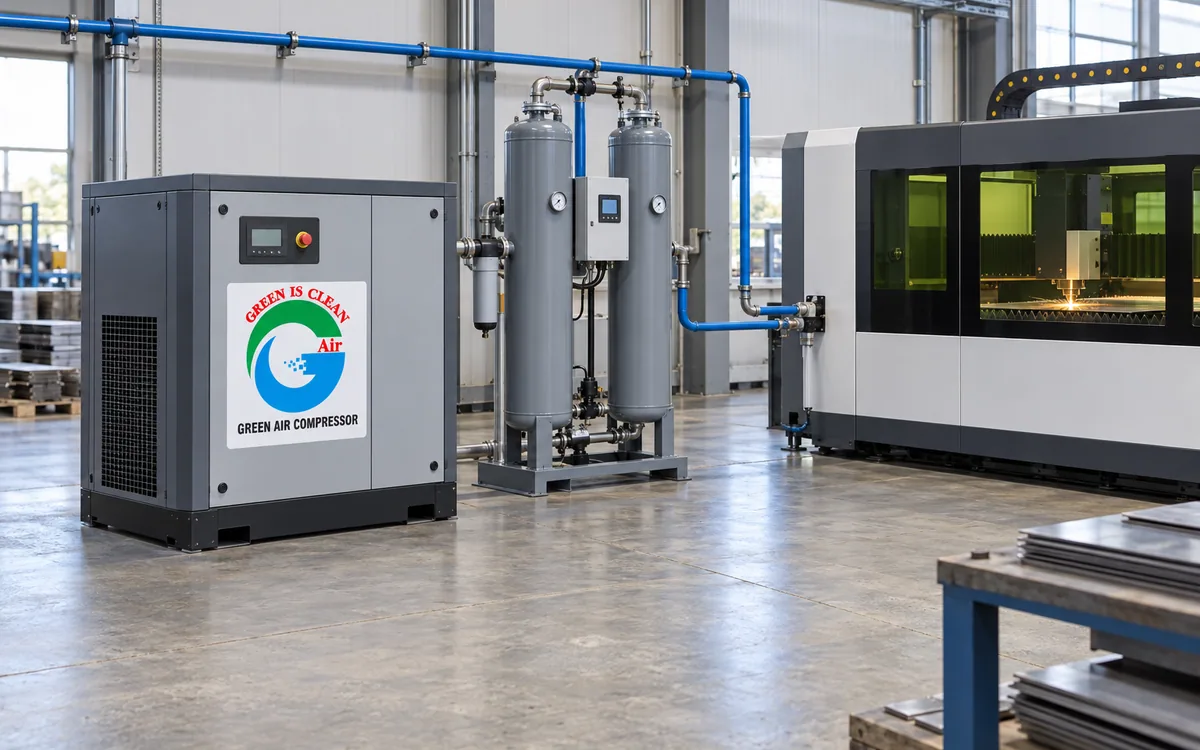
光纤激光切割碳钢时可以用压缩空气代替氮气,省下的钱很可观——不用气瓶、不租储罐、不用配送。它唯一不能容忍的是湿的或含油的空气,因为被污染的辅助气做的第一件事是糊住保护镜片,第二件事是把切口做废。
所以一套激光切割气源,其实不是一次压缩机采购,而是一次空气品质采购:压力做到 16 bar、压力露点远低于这间车间将来会遇到的任何温度,以及把过滤做到"镜片在两次计划更换之间保持洁净"的程度。
主要优势
切割头处 13 至 16 bar
在切割头处规定,而不是在压缩机出口处,这样管路损失是被算进去的,而不是事后才发现的。
露点按车间需要选定
对辅助气管路来说,冷冻式干燥是不够的。工况需要时,我们会指定吸附式。
重点是保护镜片
按切割头所要求的等级过滤。镜片买一次不贵;每周都要买就很贵了。
比瓶装气便宜
用压缩空气切碳钢,可以把气瓶账单整个去掉。切不锈钢,我们会改为给您配一台制氮机。
空气或氮气
约 6 mm 以内的碳钢用洁净压缩空气就能切得很好,省钱的地方正在这里。空气里的氧实际上还在帮碳钢的切割。
不锈钢和铝就是另一回事了。用空气切它们会留下一层氧化边,焊接或喷漆之前必须清理,所以这些材料要用氮气——而一台靠同一台压缩机运行的制氮机,两年之内几乎总是比买气瓶便宜。
多数车间最后是两样都有:碳钢用压缩空气,其余材料用自制氮气,而两者都来自同一台压缩机。除非您告诉我们这家车间永远只切一种材料,否则我们就是按这个配置选型的。
- 用压缩空气切割约 6 mm 以内的碳钢
- 不锈钢与铝材用氮气
- 一台压缩机可以同时供这两样
- 按辅助气管路的要求规定露点
- 用于保护镜片的过滤
- 压力按切割头处报出,不是按机器出口
机型范围
- 20 bar g
- 9.2 m³/min
- 重量
- 2,750 kg
- 外形尺寸 长 x 宽 x 高
- 2466 × 1900 × 1918 mm
- 25 bar g
- 8.5 m³/min
- 重量
- 2,750 kg
- 外形尺寸 长 x 宽 x 高
- 2466 × 1900 × 1918 mm
- 20 bar g
- 11.6 m³/min
- 重量
- 2,900 kg
- 外形尺寸 长 x 宽 x 高
- 2466 × 1900 × 1918 mm
- 25 bar g
- 9.7 m³/min
- 重量
- 2,900 kg
- 外形尺寸 长 x 宽 x 高
- 2466 × 1900 × 1918 mm
- 20 bar g
- 13.0 m³/min
- 重量
- 3,200 kg
- 外形尺寸 长 x 宽 x 高
- 2466 × 1900 × 1918 mm
- 25 bar g
- 11.8 m³/min
- 重量
- 3,200 kg
- 外形尺寸 长 x 宽 x 高
- 2466 × 1900 × 1918 mm
- 30 bar g
- 10.5 m³/min
- 重量
- 3,200 kg
- 外形尺寸 长 x 宽 x 高
- 2466 × 1900 × 1918 mm
- 25 bar g
- 15.5 m³/min
- 重量
- 3,850 kg
- 外形尺寸 长 x 宽 x 高
- 2850 × 1950 × 1950 mm
- 20 bar g
- 21.0 m³/min
- 重量
- 4,200 kg
- 外形尺寸 长 x 宽 x 高
- 2980 × 2100 × 1950 mm
- 25 bar g
- 18.8 m³/min
- 重量
- 4,200 kg
- 外形尺寸 长 x 宽 x 高
- 2980 × 2100 × 1950 mm
- 20 bar g
- 25.0 m³/min
- 重量
- 4,500 kg
- 外形尺寸 长 x 宽 x 高
- 3250 × 2250 × 2050 mm
- 25 bar g
- 22.0 m³/min
- 重量
- 4,500 kg
- 外形尺寸 长 x 宽 x 高
- 3250 × 2250 × 2050 mm
容积流量按 ISO 1217 第四版附录 C 与 E 实测,进气 1 bar(a)、20°C、湿度 0%。噪声按 ISO 2151 在自由场条件下测量,公差 ± 3 dB(A)。每款机型均有水冷版本,可向我们索取其数据表。
常见问题
我的激光机需要多大压力?
多数光纤激光器要求切割头处 13 到 16 bar。请向设备制造商索要切割头处的压力值和最大厚度下的流量,我们按这两个数字选型。
冷冻式干燥机够用吗?
对辅助气路通常不够。冷冻式干燥机只能维持约 3 °C 露点,而一个夜间温度低于这个值的车间,会在管子里凝水。
我能用空气切不锈钢吗?
能,但切口会氧化,后续加工前需要清理。切不锈钢用氮气才有干净的切口,而制氮机相对钢瓶很快就能回本。
相比瓶装气能省多少?
切碳钢时,它把钢瓶账单整个去掉。具体数字取决于您的切割工时和气价,我们按这两者来算。
镜片为什么这么要紧?
因为受污染的辅助气会先糊住它,接着让切割件成为废品。镜片买一次不贵,每周都要买就贵了。
我需要什么过滤等级?
由切割头的要求决定。我们把等级和滤器组合随压缩机一起定规格,而不是留着以后再加。
压力该在切割头处测还是在压缩机处测?
永远在切割头处。两者之间的管路损失是实实在在的,按压缩机处报数,正是一套系统最后在切割点压力不够的原因。
一台压缩机能同时供空气和一台制氮机吗?
能,而这正是通常的安排:一台机器出来的压缩空气切碳钢,制出的氮气切不锈钢和铝。
我需要多大的储气罐?
足以覆盖一次切割的峰值取气量,而不必让压缩机去追它。我们按设备的负载特性选型,不按经验值。
如果空气是湿的会怎样?
镜片损坏、切口质量差,最坏情况是作业中途镜片开裂。正是这种失效方式,让激光用气成为一笔品质采购,而不只是一笔压缩机采购。
相关产品
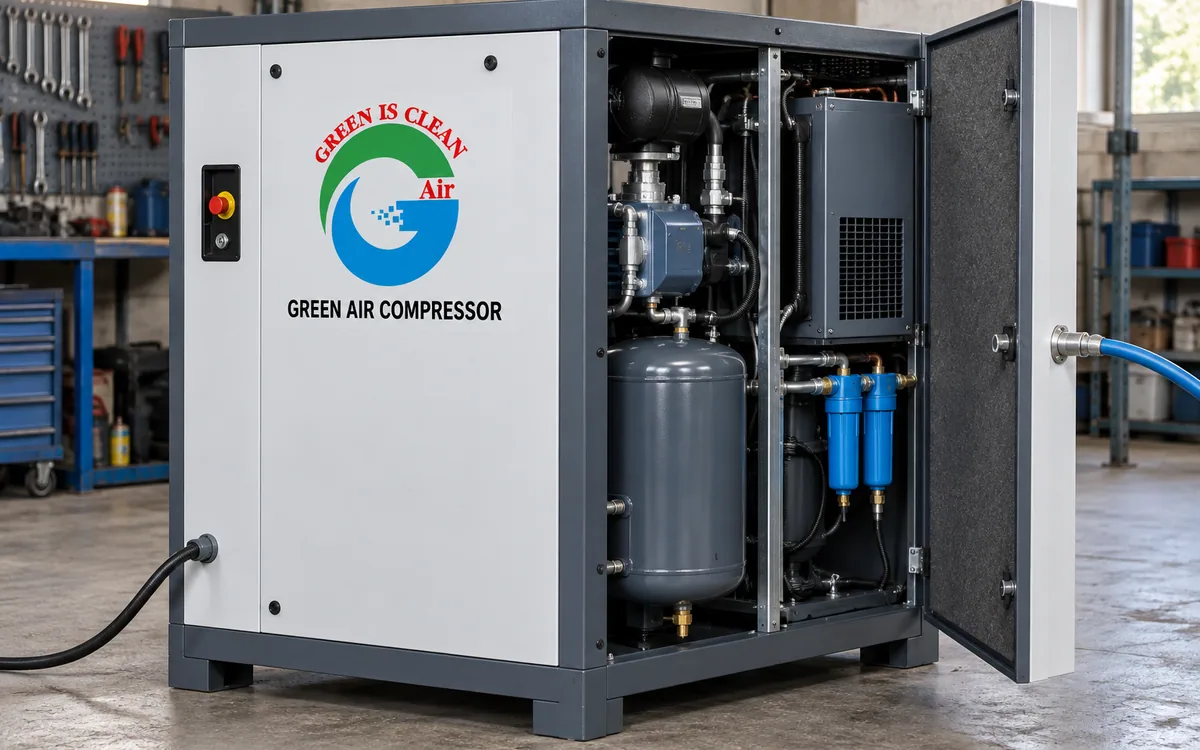
四合一一体机
压缩机、干燥机、过滤器与储气罐装在一个机柜里。4 至 18 kW。
- 容积流量(FAD)
- 0.25 – 3 m³/min (9 – 106 cfm)
- 工作压力
- 7 – 13 bar g
- 电机功率
- 4 – 18 kW
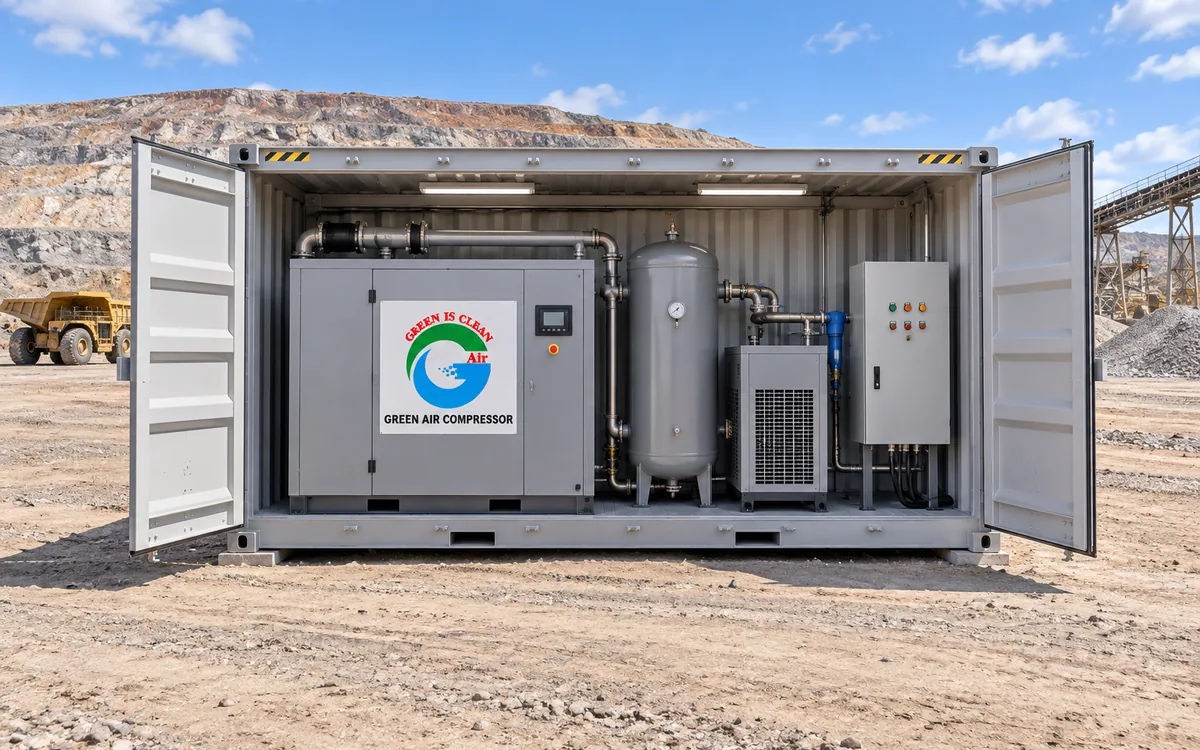
集装箱式空压站
一整套空压站装在一个集装箱里,到现场即可运行。
了解更多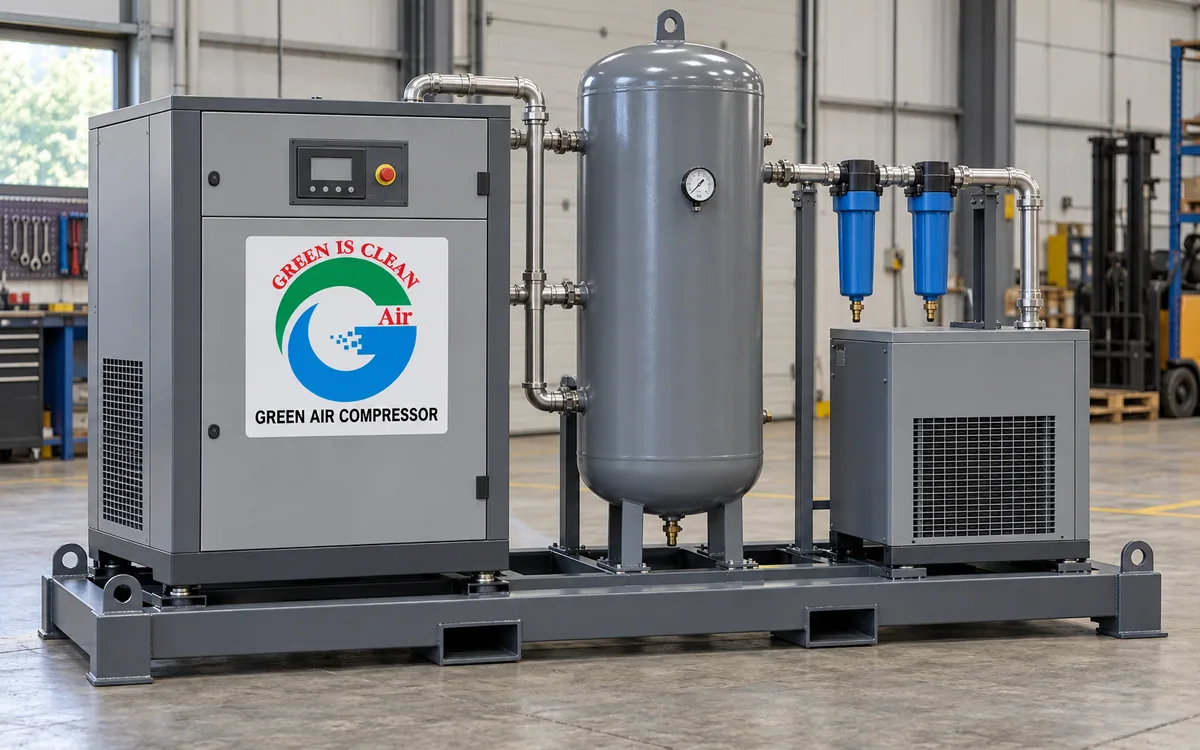
橇装式空压站
整套气源装在一个钢架上,管路和线路都接好,落位固定即可。
了解更多
散装罐车用车载压缩机
把粉料和颗粒从公路罐车里卸出来的无油螺杆压缩机。1.0 至 2.5 bar g,7.1 至 13.6 m³/min。
- 容积流量(FAD)
- 7.1 – 13.6 m³/min (251 – 480 cfm)
- 工作压力
- 1 – 2.5 bar g
- 电机功率
- 23.1 – 42.3 kW
不确定该选哪个型号?
把您的用气量、工作压力和运行小时数发给我们。我们的工程师会完成选型并给出书面建议,不收费,也不构成任何义务。