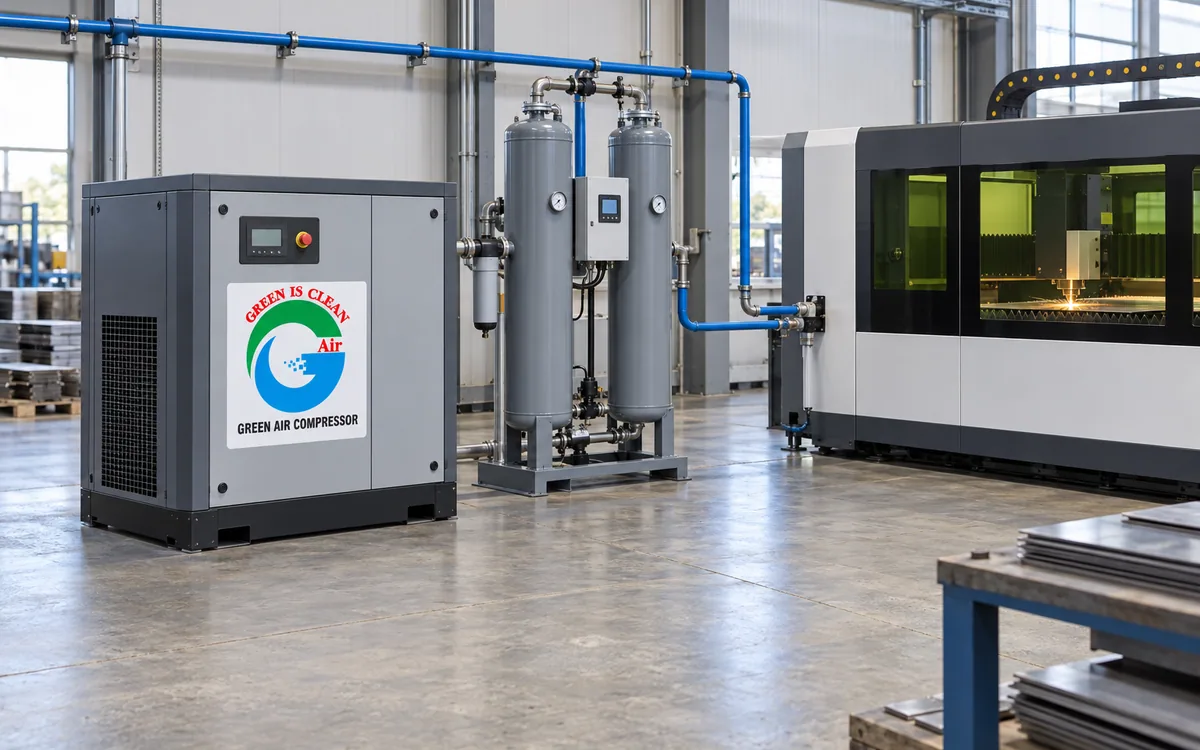
ضواغط هواء لقص الليزر
هواء نظيف وجاف عند 13 إلى 16 بار، محدَّد لرأس القص لا للمصنع.
البيانات الفنية
- تدفق الهواء الحر
- 8.5 – 25.0 m³/min
- ضغط التشغيل
- 20 – 30 bar g
- قدرة المحرك
- 90 – 250 kW
- الوزن
- 2,750 – 4,500 kg
نظرة عامة
ليزر الألياف يقطع الصلب الطري بالهواء المضغوط بدل النيتروجين، والوفر كبير: لا أسطوانات ولا إيجار خزانات ولا توصيلات. وما لا يحتمله هو الهواء الرطب أو الزيتي، لأن أول ما يفعله غاز المساعدة الملوَّث هو تغليف العدسة الواقية، وثاني ما يفعله إتلاف القطع.
فحزمة القص بالليزر ليست في الحقيقة شراء ضاغط، بل شراء جودة هواء. ضغط حتى 16 بار، ونقطة ندى أدنى بكثير من أي درجة ستشهدها الورشة، وترشيح إلى الحد الذي تبقى عنده العدسة نظيفة بين التغييرات المخطط لها.
أهم المزايا
13 إلى 16 بار عند الرأس
محدَّد عند رأس القص لا عند الضاغط، فتُحتسب فواقد الأنابيب سلفًا لا أن تُكتشف لاحقًا.
نقطة ندى محسوبة للورشة
التجفيف التبريدي لا يكفي لخط غاز المساعدة. نحدّد مجففًا بالامتزاز حيث تقتضي المهمة ذلك.
حماية العدسة هي المقصد
ترشيح إلى الفئة التي يطلبها الرأس. العدسة ليست غالية مرة واحدة، بل غالية كل أسبوع.
أرخص من الغاز المعبأ
قص الصلب الطري بالهواء المضغوط يلغي فاتورة الأسطوانات كليًا. وللستانلس نحدد مولّد نيتروجين.
هواء أم نيتروجين
الصلب الطري حتى نحو 6 مم يُقطع جيدًا بهواء مضغوط نظيف، وهناك يُوفَّر المال. فالأكسجين في الهواء يساعد القطع فعليًا على الصلب الكربوني.
أما الستانلس والألمنيوم فمسألة أخرى. قصّهما بالهواء يترك حافة مؤكسدة يجب تنظيفها قبل اللحام أو الطلاء، فهذه المواد تريد نيتروجين — ومولّد نيتروجين يعمل على الضاغط نفسه يكون أرخص من الأسطوانات خلال سنتين في الغالب.
ومعظم الورش تنتهي بالاثنين: هواء مضغوط للصلب الكربوني ونيتروجين مولَّد لكل ما عداه، من ضاغط واحد. وهذا هو الترتيب الذي نحسب له ما لم تخبرنا أن الورشة تقطع مادة واحدة دائمًا.
- هواء مضغوط للصلب الطري حتى نحو 6 مم
- نيتروجين للستانلس والألمنيوم
- ضاغط واحد يمكن أن يغذّي الاثنين
- نقطة ندى محددة لخط المساعدة
- ترشيح لحماية العدسة
- الضغط مذكور عند الرأس لا عند الآلة
الموديلات
- 20 bar g
- 9.2 m³/min
- الوزن
- 2,750 kg
- الأبعاد ط × ع × ا
- 2466 × 1900 × 1918 mm
- 25 bar g
- 8.5 m³/min
- الوزن
- 2,750 kg
- الأبعاد ط × ع × ا
- 2466 × 1900 × 1918 mm
- 20 bar g
- 11.6 m³/min
- الوزن
- 2,900 kg
- الأبعاد ط × ع × ا
- 2466 × 1900 × 1918 mm
- 25 bar g
- 9.7 m³/min
- الوزن
- 2,900 kg
- الأبعاد ط × ع × ا
- 2466 × 1900 × 1918 mm
- 20 bar g
- 13.0 m³/min
- الوزن
- 3,200 kg
- الأبعاد ط × ع × ا
- 2466 × 1900 × 1918 mm
- 25 bar g
- 11.8 m³/min
- الوزن
- 3,200 kg
- الأبعاد ط × ع × ا
- 2466 × 1900 × 1918 mm
- 30 bar g
- 10.5 m³/min
- الوزن
- 3,200 kg
- الأبعاد ط × ع × ا
- 2466 × 1900 × 1918 mm
- 25 bar g
- 15.5 m³/min
- الوزن
- 3,850 kg
- الأبعاد ط × ع × ا
- 2850 × 1950 × 1950 mm
- 20 bar g
- 21.0 m³/min
- الوزن
- 4,200 kg
- الأبعاد ط × ع × ا
- 2980 × 2100 × 1950 mm
- 25 bar g
- 18.8 m³/min
- الوزن
- 4,200 kg
- الأبعاد ط × ع × ا
- 2980 × 2100 × 1950 mm
- 20 bar g
- 25.0 m³/min
- الوزن
- 4,500 kg
- الأبعاد ط × ع × ا
- 3250 × 2250 × 2050 mm
- 25 bar g
- 22.0 m³/min
- الوزن
- 4,500 kg
- الأبعاد ط × ع × ا
- 3250 × 2250 × 2050 mm
قيست سعة الهواء الحرة وفق ISO 1217 الإصدار الرابع، الملحقين C وE عند ضغط سحب 1 بار مطلق ودرجة حرارة 20°C ورطوبة 0%. وقيس الضجيج وفق ISO 2151 في الحقل الحر بتفاوت ± 3 ديسيبل. وتتوفر من كل موديل نسخة مبردة بالماء؛ اطلب منا ورقتها الفنية.
أسئلة شائعة
ما الضغط الذي يحتاجه ليزري؟
معظم ليزرات الألياف تريد 13 إلى 16 بار عند الرأس. اطلب من صانع الآلة الرقم عند الرأس والتدفق عند أقصى سماكة، وسنحسب من هذين الرقمين.
هل يكفي مجفف تبريدي؟
لخط غاز المساعدة، غالبًا لا. فالمجفف التبريدي يحفظ نقطة ندى نحو 3 °م، وورشة تبرد ليلًا دون ذلك ستكثّف ماءً في الأنبوب.
هل أستطيع قص الستانلس بالهواء؟
تستطيع، لكن الحافة تتأكسد وتحتاج تنظيفًا قبل أي عمل لاحق. وللستانلس يعطي النيتروجين حافة نظيفة ويسدد المولّد ثمنه سريعًا مقابل الأسطوانات.
كم يوفّر مقابل الغاز المعبأ؟
على الصلب الطري يلغي فاتورة الأسطوانات كليًا. والرقم يعتمد على ساعات القص وسعر غازك، ونحسبه من الاثنين.
لماذا تهم العدسة إلى هذا الحد؟
لأن غاز المساعدة الملوَّث يغلّفها أولًا ويتلف القطع ثانيًا. والعدسة ليست غالية مرة واحدة، بل غالية كل أسبوع.
أي فئة ترشيح أحتاج؟
تنبع مما يطلبه الرأس. ونحدد الفئة وسلسلة المرشحات مع الضاغط بدل تركها لتُضاف لاحقًا.
هل يُقاس الضغط عند الرأس أم عند الضاغط؟
عند الرأس دائمًا. ففواقد الأنابيب بينهما حقيقية، والتسعير عند الضاغط هو ما ينتهي بمنظومة ينقصها الضغط عند القطع.
هل يغذّي ضاغط واحد الهواء ومولّد النيتروجين معًا؟
نعم، وهذا هو الترتيب المعتاد: هواء مضغوط للصلب الكربوني ونيتروجين مولَّد للستانلس والألمنيوم، من آلة واحدة.
ما حجم الخزان الذي أحتاجه؟
ما يكفي لتغطية ذروة سحب القطعة دون أن يلاحقها الضاغط. ونحسبه من دورة تشغيل الآلة لا من قاعدة عامة.
ماذا يحدث إن كان الهواء رطبًا؟
تلف العدسة وحافة رديئة، وفي الأسوأ عدسة متشققة في منتصف العمل. وهذا هو نمط الفشل الذي يجعل هواء الليزر شراء جودة لا شراء ضاغط.
منتجات ذات صلة
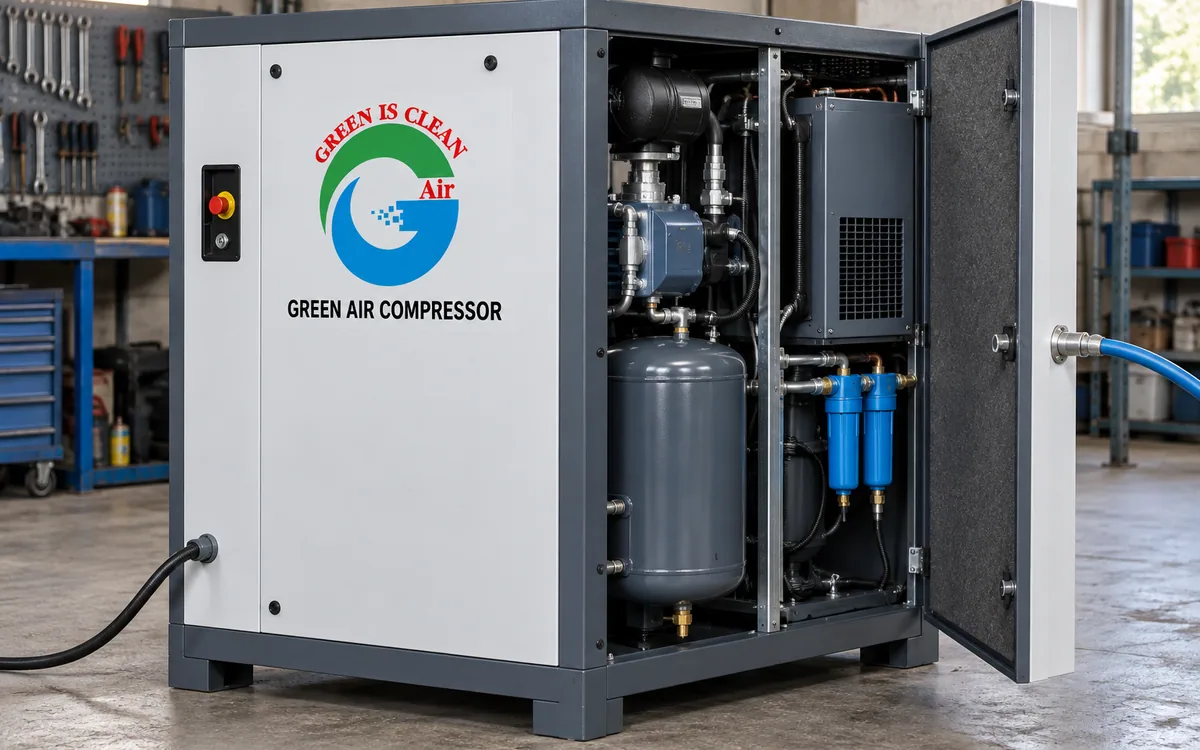
ضواغط مدمجة أربعة في واحد
الضاغط والمجفف والمرشحات والخزان في خزانة واحدة. من 4 إلى 18 كيلوواط.
- تدفق الهواء الحر
- 0.3 – 3.0 m³/min
- ضغط التشغيل
- 7 – 13 bar g
- قدرة المحرك
- 4 – 18 kW
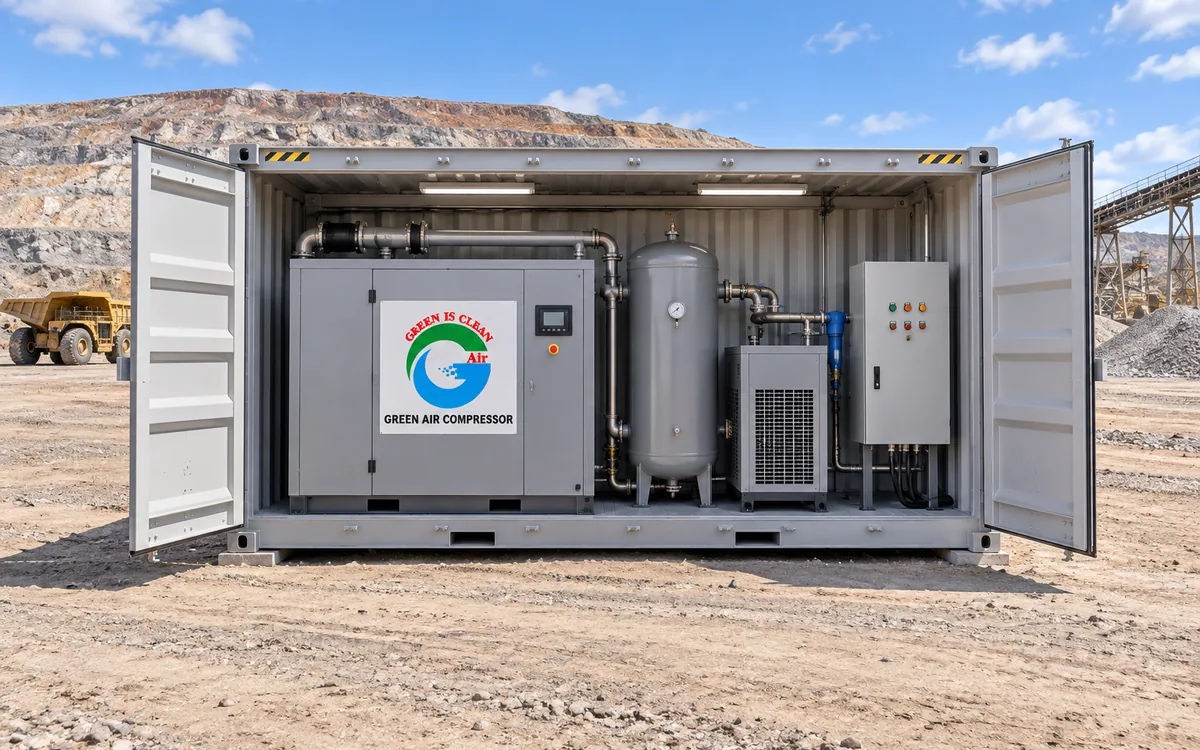
ضواغط هواء داخل حاويات
محطة هواء كاملة داخل حاوية شحن، جاهزة للتشغيل في الموقع.
اعرف المزيد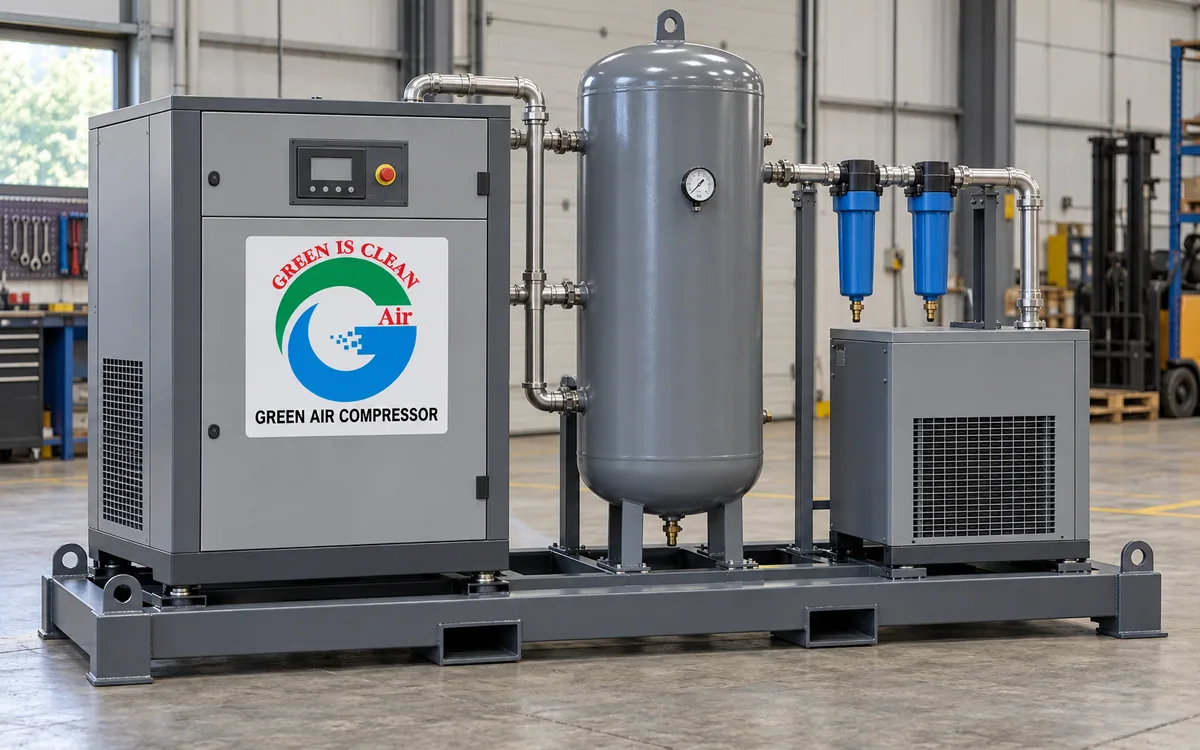
ضواغط هواء على قاعدة منزلقة
منظومة الهواء كاملة على هيكل فولاذي واحد، موصولة أنابيبها وأسلاكها وجاهزة للتثبيت.
اعرف المزيد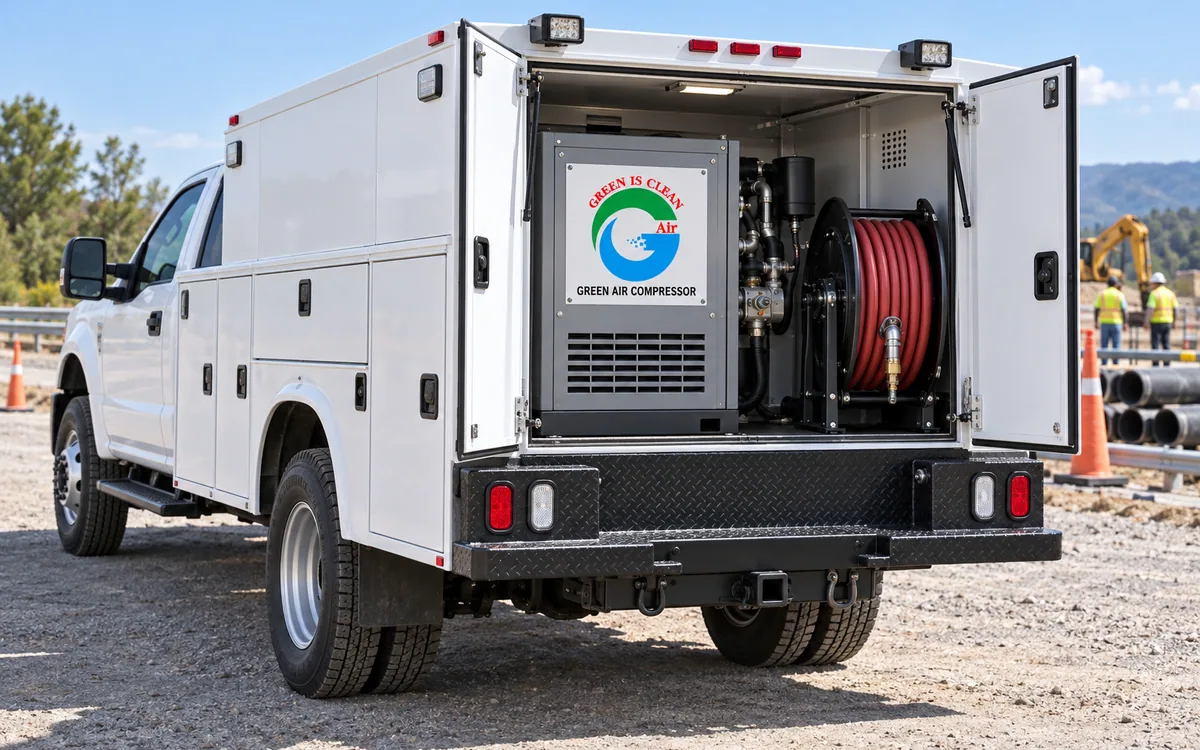
ضواغط هواء مركّبة على شاحنة
الضاغط ومصدر طاقته على هيكل المركبة، لأساطيل الخدمة وفرق المرافق.
- تدفق الهواء الحر
- 7.1 – 13.6 m³/min
- ضغط التشغيل
- 10 – 25 bar g
- قدرة المحرك
- 23 – 42 kW
غير متأكد من الموديل المناسب؟
أرسل لنا معدّل استهلاك الهواء وضغط التشغيل وساعات العمل، وسيقوم مهندسونا بحساب المقاس وإرسال توصية مكتوبة، مجانًا ودون التزام.